| Brand |
SOLDEXA |
|---|
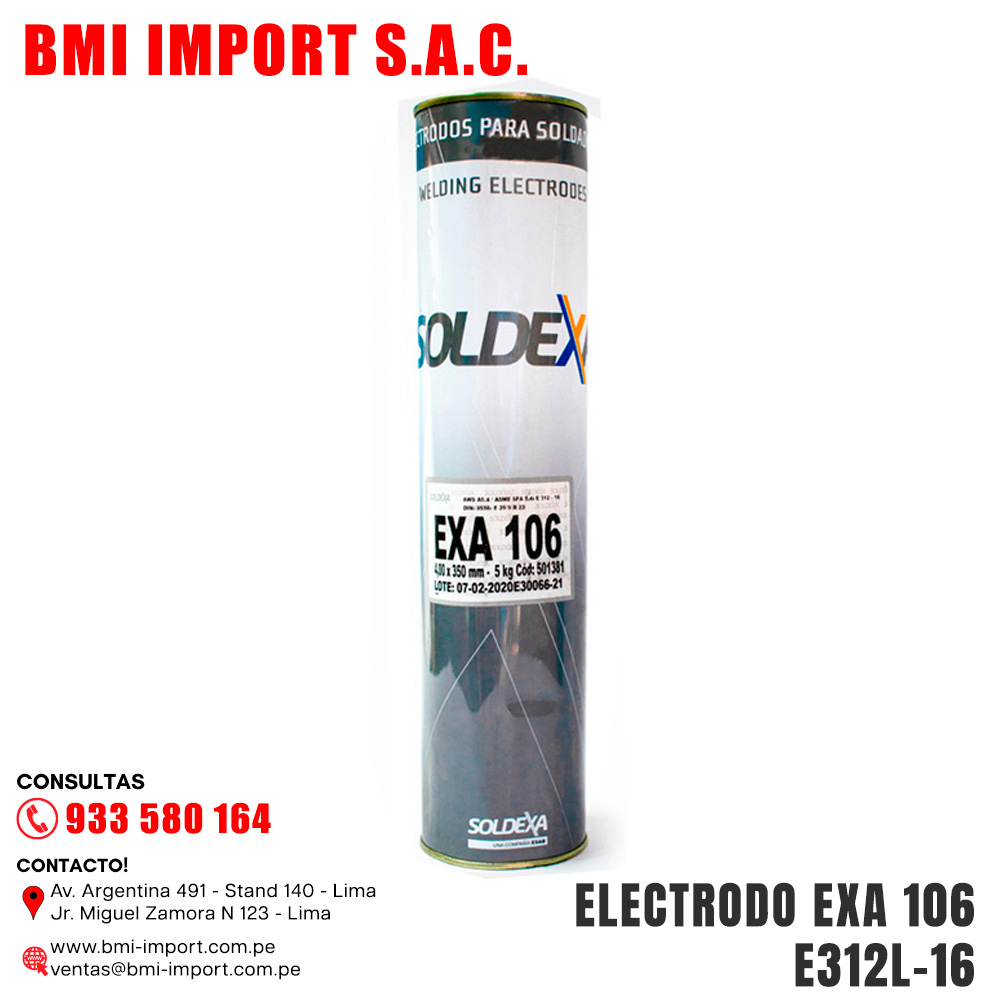
ELECTRODO EXA 106 E312L-16
Electrodo austenítico – ferrítico para la soldadura de aceros disímiles y aceros de difícil soldabilidad, con un contenido aproximado de 30% de ferrita. El metal depositado es resistente a la fisuración, corrosión, impacto, calor. Fricción metal-metal, es muy dúctil y tenaz, de fácil encendido del arco, forma cordones planos libres de salpicadura y con ausencia de mordeduras.
Información adicional
Productos relacionados
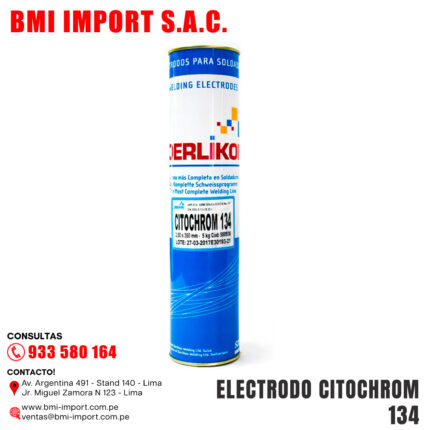
ELECTRODO CITOCHROM 134
Electrodo tipo básico para unir y recubrir aceros al 13% Cr y 4% Ni. El material depositado es un acero inoxidable martensítico y se endurece al aire. Presenta gran resistencia a los desgastes por erosión y cavitación, así como, resistencia a la corrosión por ácidos y a altas temperaturas (encima de los 800°C). Respetar las recomendaciones para el precalentamiento, temperatura de interpase, postcalentamiento y/o tratamiento térmico del material base.
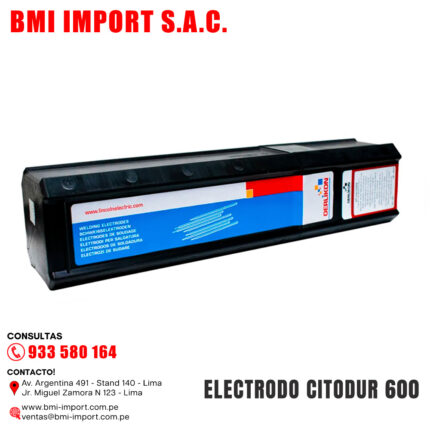
ELECTRODO CITODUR 600
Electrodo de buena resistencia a la abrasión e impacto moderado, cuyo depósito está compuesto de carburos de cromo distribuidos uniformemente. Las elevadas durezas que se
consigue (52 – 55 HRc) hacen que sus depósitos no sean maquinables, pero si pueden ser forjados o templados. El CITODUR 600 se caracteriza por dejar un material depositado de buen acabado libre de porosidades y es factible obtener cordones de soldadura libres de fisuras.
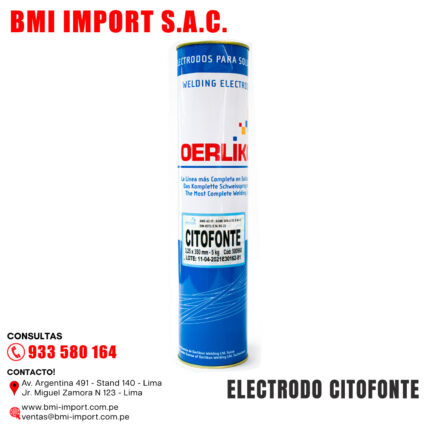
ELECTRODO CITOFONTE
Electrodo de alto contenido de níquel para la soldadura de unión y recargue de hierro fundido. Su depósito es maquinable, libre de poros y fisuras. Posee alta ductibilidad (mayor a la de los hierros fundidos). Para obtener soldaduras de óptima calidad es necesario que la superficie a soldar, quede exenta de pintura, grasa, aceite, etc.
Electrodo diseñado para trabajar con bajos amperajes. El alto contenido de níquel inhibe la formación de la cementita al soldar hierros fundidos. Posee revestimiento conductor que le confiere excelentes propiedades mecánicas y excelentes características de soldabilidad no comparable con ningún producto equivalente.
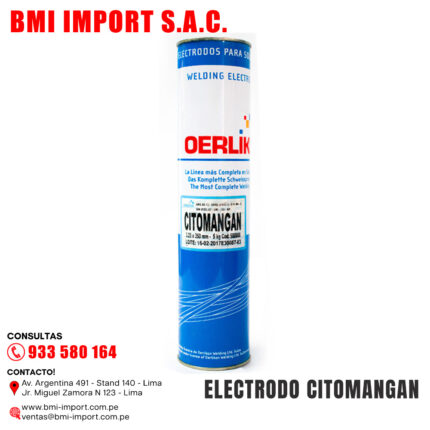
ELECTRODO CITOMANGAN
Electrodo que deposita un acero al manganeso con 12,0 – 14,0% Mn. Presenta excelente comportamiento frente a abrasión e impacto severo. El material depositado posee una estructura
austenítica de gran tenacidad, que le permite absorber los golpes durante el trabajo. Por las características del CITOMANGAN, requiere estar expuesto a impacto severo para que la
superficie seautoendurezca y llegue a una dureza final de 55 HRC. Usar una técnica de soldadura que garantice el mínimo aporte de calor y cuidar que la pieza no sobrepase los 250°C (riesgo de cristalización).
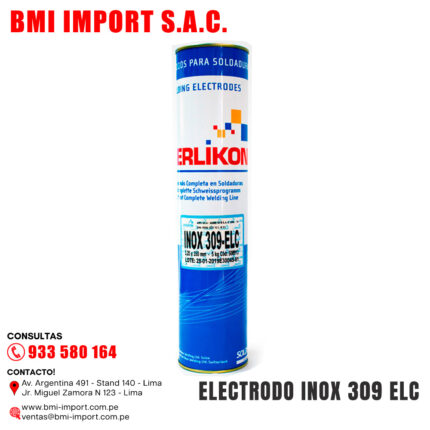
ELECTRODO INOX 309 ELC
Electrodo del tipo rutílico, de estructura austenítica con contenido de ferrita >9%, lo que le confiere alta resistencia a la fisuración. El material depositado posee características similares a un AISI 309 L. Presenta gran resistencia a la corrosión, fricción metal – metal y soporta altas temperaturas. EL INOX 309 ELC tiene excelentes propiedades mecánicas y se auto endurecen en trabajo.
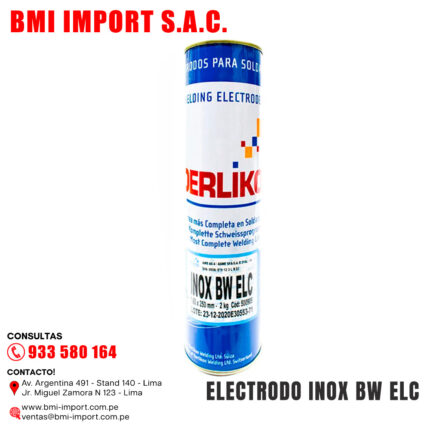
ELECTRODO INOX BW ELC
Electrodo rutílico para soldar aceros inoxidables con contenidos de 16-20%Cr/10-14%Ni/2-3%Mo. El extra bajo contenido de carbono (0,03%>C) disminuye la precipitación de carburos de cromo, característica importante en los inoxidables que van a estar expuestos a ácidos altamente corrosivos.
El contenido Cr le confiere gran resistencia a la corrosión y oxidación inclusive a temperaturas elevadas.